Nederland
 België
 Deutschland
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International
Je reçois régulièrement un e-mail de quelqu'un qui rencontre un problème avec une impression 3D. L'impression se décolle du plateau, de fins fils apparaissent entre les pièces, ou soudain presque plus aucun filament ne sort de la buse. Bonne nouvelle : dans presque tous les cas, quelques réglages ciblés suffisent. Et c'est rarement la faute du filament lui-même, mais bien plus souvent celle d'un plateau gras, d'un filament humide ou d'un réglage qui n'est pas tout à fait juste.
Les imprimantes 3D sont devenues bien plus intelligentes ces dernières années. Une Bambu Lab, une Prusa MK4 ou une Creality K1 met son plateau à niveau toute seule et calibre automatiquement de nombreux réglages. Pourtant, les mêmes problèmes reviennent toujours. Dans cet article, je passe en revue les plus courants, avec leur cause et la solution.
Aperçu rapide : quel est votre problème ?
| Problème | Cause la plus probable | À essayer d'abord |
|---|---|---|
| La première couche n'adhère pas, l'impression se décolle | Gras sur le plateau ou buse trop haute | Nettoyer le plateau à l'isopropanol, baisser le Z-offset |
| L'impression colle trop | PETG sur une plaque PEI lisse | Couche de séparation de bâton de colle ou de spray adhésif |
| Les coins se soulèvent (warping) | Le matériau se rétracte en refroidissant | Bordure (brim), pas de courants d'air, caisson pour l'ABS et l'ASA |
| Fins fils (stringing) | Filament humide ou température trop élevée | Sécher le filament, imprimer 5 °C plus bas |
| Trous ou parois fines | Trop peu de filament (sous-extrusion) | Contrôler la buse, imprimer plus lentement |
| Rien ne sort de la buse | Buse bouchée ou heat creep | Cold pull, contrôler le ventilateur de la hotend |
| Couches décalées | Courroie, obstacle ou vitesse trop élevée | Contrôler les courroies et les axes |
| Les couches du bas débordent (patte d'éléphant) | Première couche trop écrasée | Z-offset un peu plus haut, plateau un peu moins chaud |
| Surplombs peu nets | Trop peu de refroidissement ou de supports | Plus de refroidissement, supports ou autre orientation |
| Crépitements, bulles, surface rugueuse | Filament humide | Sécher le filament et le conserver au sec |
D'abord les bases : trois choses qui évitent la plupart des problèmes
1. Un plateau propre et sans graisse
Je ne le répéterai jamais assez : le filament n'adhère pas sur le gras. Une seule trace de doigt suffit à faire échouer une première couche. Tenez donc la plaque d'impression par les bords et essuyez-la avant d'imprimer avec un chiffon non pelucheux et de l'isopropanol (IPA). De temps en temps, vous pouvez aussi laver une plaque PEI texturée à l'eau chaude avec une goutte de liquide vaisselle. Rincez-la bien et séchez-la avant de la remettre en place.
2. Un filament sec
Le PLA, le PETG, le PCTG et surtout le nylon et le TPU absorbent l'humidité de l'air. Un filament humide crépite à l'impression, file davantage et donne un résultat rugueux ou fragile. Conservez donc les bobines que vous n'utilisez pas dans un contenant fermé, avec des billes de gel de silice. Si une bobine est restée longtemps ouverte, séchez-la dans un sécheur de filament ou au four, à la température recommandée par le fabricant.
3. Les bons réglages pour votre filament
Dans votre slicer, comme Bambu Studio, OrcaSlicer, PrusaSlicer ou Cura, utilisez un profil de filament adapté au matériau. Prenez les températures indiquées sur la bobine comme point de départ. Si votre imprimante propose une calibration du débit ou du pressure advance, lancez-la une fois pour chaque nouveau type de filament. Cela évite bien des tâtonnements.
La première couche n'adhère pas, ou l'impression se décolle du plateau
C'est le problème sur lequel je reçois le plus de questions, et la première couche est aussi la partie la plus importante de chaque impression. La cause est presque toujours l'une de celles-ci :
- Du gras ou de la poussière sur le plateau. Nettoyez le plateau comme décrit ci-dessus.
- La buse est trop haute. Le filament est alors déposé comme un boudin rond au lieu d'être légèrement écrasé. Baissez le Z-offset par petits pas (0,02 mm). Sur de nombreuses imprimantes, c'est même possible pendant l'impression de la première couche.
- Le plateau est trop froid. Vérifiez la température de plateau recommandée sur la bobine. Pour le PLA, elle se situe généralement entre 50 et 60 °C ; pour le PETG et le PCTG, elle est nettement plus élevée.
- Trop peu de surface de contact. Les petites pièces ou les pièces hautes et étroites ont peu d'accroche. Activez une bordure (brim) dans votre slicer : un fin rebord autour de l'impression que vous retirez ensuite.
- Trop rapide. Imprimez la première couche lentement ; la plupart des slicers le font déjà par défaut.
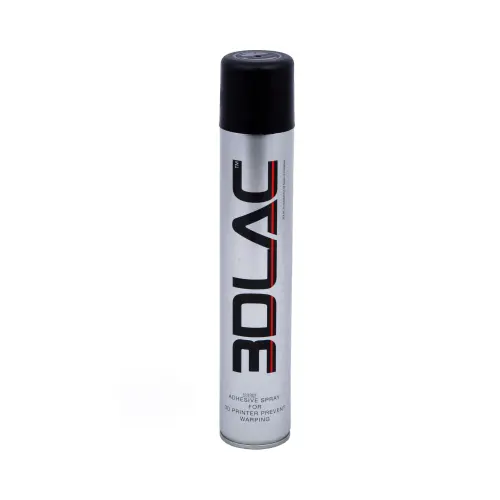
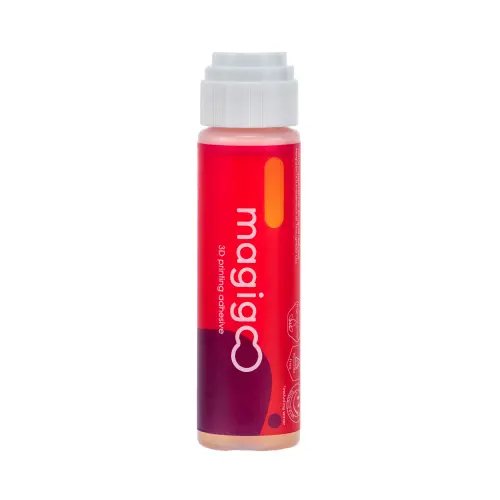
Si l'adhérence reste insuffisante, une fine couche de spray adhésif 3DLAC ou de bâton de colle Magigoo aide. Votre pièce adhère particulièrement bien pendant l'impression, puis se décolle facilement une fois le plateau refroidi.
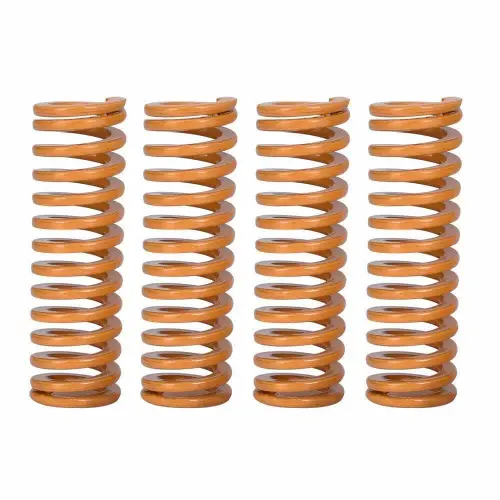
Vous avez une imprimante plus ancienne sans mise à niveau automatique du plateau ? Mettez alors le plateau à niveau avec une feuille de papier d'imprimante : la buse doit à peine toucher le papier, de sorte que vous puissiez encore le déplacer avec une légère résistance. Faites plusieurs fois le tour des coins avec de petits ajustements. Des ressorts jaunes plus rigides aident le plateau à garder son réglage plus longtemps.
L'impression colle trop
L'inverse arrive aussi, surtout avec le PETG et le PCTG sur une plaque PEI lisse. Ils peuvent adhérer si fort qu'ils arrachent un morceau de la plaque quand on les retire. Utilisez donc une couche de séparation de bâton de colle ou de spray adhésif, et laissez le plateau refroidir complètement avant de retirer l'impression. Avec une plaque flexible, il suffit ensuite de la plier pour décoller la pièce. Évitez de préférence les spatules tranchantes : vous reverrez chaque rayure dans votre prochaine première couche.
Les coins se soulèvent (warping)
Le plastique se rétracte en refroidissant. Si les couches du bas refroidissent plus vite que le reste, les coins se soulèvent. C'est rare avec le PLA, mais fréquent avec l'ABS, l'ASA et le nylon. Voici comment l'éviter :
- Imprimez l'ABS et l'ASA dans une imprimante fermée ou un caisson, et gardez le capot fermé.
- Évitez les courants d'air : pas de fenêtre ouverte, de ventilateur ni de climatisation près de l'imprimante.
- Utilisez une bordure (brim), et pour les grandes pièces plates éventuellement un radeau (raft).
- Réduisez ou coupez le ventilateur de refroidissement pour l'ABS et l'ASA.
De fins fils entre les pièces (stringing)
Le stringing apparaît quand du filament s'écoule de la buse pendant que la tête se déplace d'une pièce à l'autre. Vérifiez dans cet ordre :
- Le filament est-il sec ? L'humidité est de loin la cause la plus fréquente, surtout avec le PETG.
- La température est-elle trop élevée ? Baissez la température de buse par pas de 5 °C.
- La rétraction est-elle correcte ? Imprimez un test de rétraction depuis votre slicer et choisissez le réglage qui donne le moins de fils.
Quelques fils restants s'enlèvent rapidement ensuite avec un sèche-cheveux ou un décapeur thermique : un passage rapide suffit. Vous voulez en avoir le moins possible ? Le Fiberlogy Easy PETG a été développé spécialement pour filer moins.
Trous, parois fines ou impression fragile (sous-extrusion)
Si moins de filament sort de la buse que ce que le slicer prévoit, vous voyez des trous dans la couche supérieure, des parois fines ou des couches qui adhèrent mal entre elles. Causes possibles :
- Une buse partiellement bouchée. Voir la section suivante.
- Une impression trop rapide pour votre hotend. Les imprimantes rapides peuvent se déplacer plus vite que la hotend ne peut fondre le filament. Réduisez alors la vitesse d'impression ou la vitesse volumétrique maximale dans votre profil de filament.
- Un débit mal réglé. Lancez la calibration du débit de votre imprimante ou de votre slicer.
- De la résistance sur le chemin du filament. Vérifiez que la bobine tourne librement, que le filament ne se plie nulle part et que le tube PTFE est intact. Regardez aussi s'il y a de la poussière de filament sur la roue de l'extrudeur.
Imprimante plus ancienne ? Vérifiez alors aussi les e-steps de votre extrudeur : faites avancer 100 mm de filament et mesurez si 100 mm ont vraiment été consommés.
Plus rien ne sort de la buse (bouchon)
L'extrudeur claque, ou soudain plus rien ne sort ? La buse ou la hotend est alors probablement (partiellement) bouchée. Voici ce que vous pouvez faire :
- Un cold pull. Chauffez la buse à la température d'impression de votre filament et poussez un peu de filament à la main. Laissez ensuite la température descendre à environ 90 °C (pour le PLA) et retirez le filament d'un coup sec. Sur la pointe, vous voyez les impuretés qui sont sorties. Répétez jusqu'à ce que la pointe soit propre.
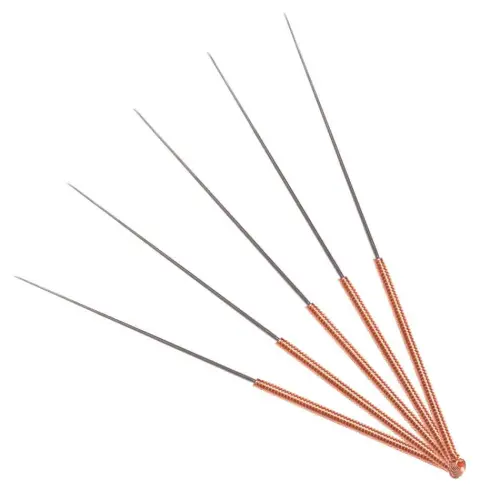
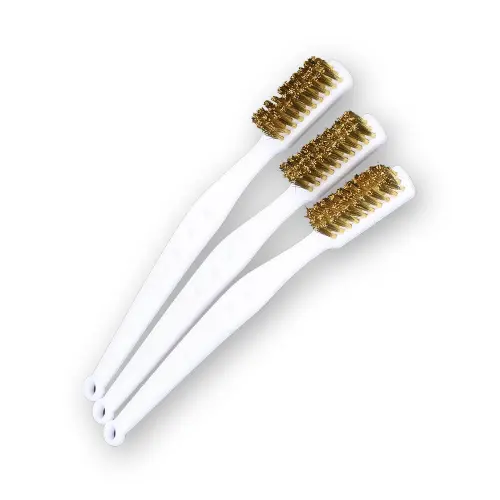
- Nettoyer de l'extérieur. Une brosse en cuivre enlève le filament incrusté sur la buse chaude. Une aiguille en inox aide à déloger une particule coincée dans l'orifice.
- Éviter le heat creep. Si le filament ramollit avant d'atteindre la buse, la hotend se bloque. Vérifiez que le ventilateur de la hotend est propre et tourne correctement. Si vous imprimez du PLA dans une imprimante fermée, ouvrez le capot ou la porte ; le PLA n'aime pas la chaleur ambiante.
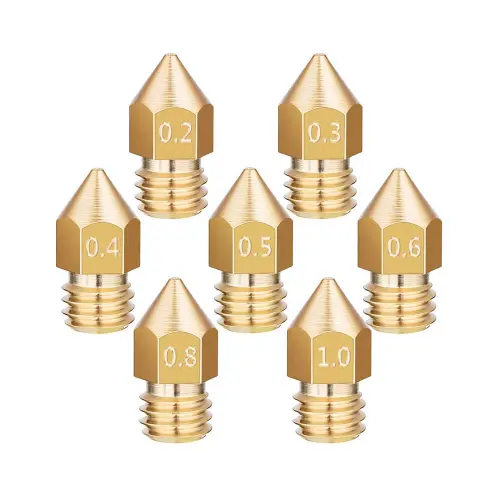
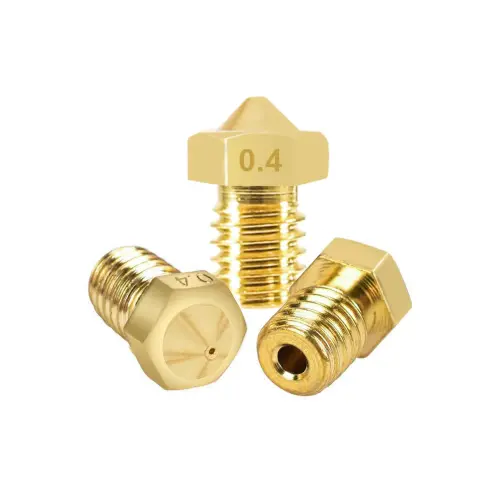
- Remplacer la buse. Une buse s'use, surtout avec des filaments abrasifs. Si elle est usée ou se bouche sans cesse, remplacez-la. Consultez le manuel de votre imprimante pour connaître le type utilisé : par exemple une buse MK7/MK8, une buse E3D V6 (M6) ou une hotend propre au fabricant.
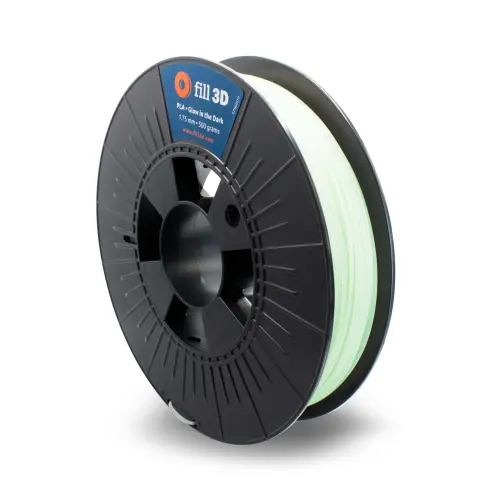
Attention : les filaments contenant des fibres ou d'autres particules, comme le carbone (CF), la fibre de verre (GF), le filament bois et le phosphorescent, sont abrasifs. Imprimez-les avec une buse trempée, et pour le bois de préférence avec un diamètre de 0,5 ou 0,6 mm.
Les couches sont décalées (layer shift)
Si une partie de votre impression est soudain décalée sur le côté, la tête d'impression a perdu des pas. Vérifiez que les courroies sont bien tendues, que rien ne gênait (un câble, ou un coin relevé de l'impression elle-même que la buse a heurté) et que les axes coulissent bien. Si cela arrive plus souvent à grande vitesse, réduisez la vitesse ou l'accélération.
Les couches du bas débordent (patte d'éléphant)
Si les premiers millimètres de votre impression débordent légèrement, la première couche est trop écrasée ou reste molle trop longtemps. Remontez un peu le Z-offset et baissez la température du plateau de 5 °C. De nombreux slicers proposent aussi une compensation de la patte d'éléphant.
Surplombs et ponts peu nets
Quand on imprime en l'air, on se heurte à un petit détail agaçant : la gravité. Le filament doit pouvoir reposer quelque part. Laissez votre slicer ajouter des supports là où c'est nécessaire, ou tournez le modèle pour réduire les surplombs. Pour le PLA, augmentez le refroidissement afin que le filament se solidifie rapidement. Avec le PETG, imprimer quelques degrés plus bas aide.
Entretien : gardez votre imprimante en pleine forme
Même une imprimante moderne a besoin d'un entretien de temps en temps. Essuyez la poussière et les résidus d'impression sur les axes et les guides, et lubrifiez-les selon le manuel. Vérifiez la tension des courroies, dépoussiérez les ventilateurs et contrôlez l'état du tube PTFE et de la buse. Et prenez soin de votre plaque d'impression : une plaque propre et intacte, c'est déjà la moitié du travail.
Vous êtes bloqué ?
Ce sont les conseils que je donne le plus souvent par e-mail ou par téléphone, et en général on me répond ensuite que ça a marché. Vous n'y arrivez toujours pas ? N'hésitez pas à nous contacter, nous vous aiderons volontiers. Et vous préférez ne pas imprimer une pièce vous-même ? Vous pouvez aussi la faire imprimer via notre service d'impression 3D.